医用外固定牵引器属于骨科外固定器械中的一类,结构上通常由支架主体、调节杆、牵引弓或牵引针夹持件、固定夹、锁紧螺钉以及衬垫等部分组成。它既要承受牵引过程中的持续载荷,又要便于临床调节和固定,因此生产工艺不能只盯住某一台设备或某一道工序,而是从设计输出、选材、加工、表面处理、装配到检验放行的整条链条。下面按工序顺序梳理一遍,供采购人员和工艺人员参考。
一、先把产品边界和工艺路线定清楚
工艺文件从哪里开始?一般不是从图纸下发开始,而是从明确产品边界开始。同样叫外固定牵引器,不同使用部位、不同牵引方式,零件构成和关键特性差别很大,工艺路线也会跟着变。
- 明确适用部位、牵引方式、调节范围,以及与之配合的牵引针、牵引弓规格;
- 区分金属件与高分子件,哪些是外购标准件,哪些需要自制;
- 确认产品是否以无菌形式提供,若需要灭菌,材料和包装都要提前考虑;
- 输出零件图、装配图、公差与外观要求,并列出关键特性清单,作为后续检验的依据。
这一步做得粗,后面加工和装配阶段就容易反复改图、反复返工。
二、原材料入厂与零件前段
金属件常用不锈钢、铝合金棒材、板材或管材,高分子件多为衬垫、把手、旋钮等。入厂环节建议把三件事做扎实:核对材质证明与牌号状态、按批次做外观和尺寸抽检、材料分区存放并做好标识。不同牌号、不同状态的料混在一起,后续加工参数和表面处理效果都会受影响。
三、机加工与注塑成形
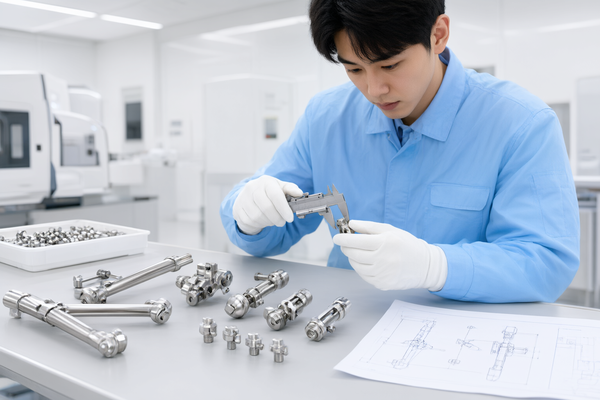
金属零件的加工以数控车、铣和加工中心为主。牵引器里有不少细长杆件和薄壁件,装夹方式和切削参数要控制得当,否则容易变形,装配时才发现同轴度不够。螺纹是牵引器的关键配合部位,加工一致性比单件精度更值得关注。
注塑件则要关注模具状态、脱模斜度、缩水控制和内应力。成形后的去毛刺、倒角不能省略,边缘锐利会直接影响使用体验,也属于外观检验的重点。
四、表面处理
不锈钢件常见钝化、电解抛光,铝合金件常见阳极氧化。表面处理前要把油污和加工残留清洗干净,处理后要注意零件之间的隔离,避免磕碰划伤。检验时可以关注膜层或钝化效果的均匀性、色差和与人体接触部位的光洁程度,具体判定方法按企业技术要求和约定执行。
五、装配与调节手感
装配不只是把零件拼起来,牵引器的调节顺畅程度、锁紧可靠程度都在这一环节形成。
- 按装配顺序作业,锁紧件的紧固程度按图纸或作业指导书执行,并考虑防松措施;
- 逐件试调节,确认调节机构无卡滞、无异常空行程;
- 刻度、方向标识应清晰可辨,装配后不易磨损;
- 衬垫与主体的连接要牢固,粘接工艺需规定胶种、用量和固化条件;
- 装配完成后复核整体尺寸和配合关系。
六、检验与放行
成品检验通常覆盖外观、关键尺寸、螺纹配合、锁紧保持能力、表面处理状态等项目,具体指标以产品技术要求和企业检验规程为准。检验记录要与生产批号对应,做到批次可追溯。发现异常时,先判断是零件问题、装配问题还是来料问题,再决定返工或报废,避免直接流入下道工序。
七、包装与灭菌衔接
清洁后的零件要及时包装,注意防潮、防磕碰。若非无菌提供,包装以防护为主;若以无菌形式提供,包装材料、封口工艺和灭菌方式需要匹配,标签上的生产批号、生产日期、说明书等信息也要同步核对。
八、工艺文件与可追溯管理
工艺规程、作业指导书、检验规程、设备与工装台账、校准记录、变更记录,构成工艺可追溯的基础。工艺参数一旦调整,应有相应的验证和审批,而不是口头通知操作人员。对采购方来说,查看这些文件是否齐全、版本是否受控,往往比听介绍更能判断一家工厂的管理水平。
生产工艺中的常见注意事项
- 细长杆件加工防变形,装夹力不宜过大;
- 螺纹配合件需成对控制,避免单件合格、装配卡滞;
- 表面处理后避免二次划伤,周转器具要有软性隔离;
- 衬垫等高分子件的清洁与粘接环境要稳定;
- 同一批次内不同零件的标识不能混,尤其是外观相近的左右件、长短件;
- 工艺变更后应重新确认检验项目和抽样方式。
如何评估工艺方案与咨询要点
采购或技术对接时,可以先问几个具体问题:关键零件是自制还是外协,外协工序如何验收;表面处理由谁完成,返厂后如何判定;装配是否有专门的调节测试环节;批次追溯能追到哪一级;工艺文件是否随产品一同归档。问题越具体,越容易看出对方工艺路线是否清晰。
医用外固定牵引器的生产工艺并不神秘,难点在于把每一道工序的要求写清楚、执行到位,并让检验和记录跟得上。材料选型、加工精度、表面状态、装配手感和文件管理,任何一环松动,最终都会反映在产品的使用表现上。需要结合具体产品结构讨论工艺路线时,可准备图纸、使用场景和预期灭菌方式,再与技术人员逐项沟通。